धातु कोटिंग में सही तापमान प्राप्त करना
अधिकांश लोगों का मानना है कि ऊष्मा प्रदान करने का मतलब बस तापमान को बढ़ाना है। लेकिन यदि आपने कभी कारखाने में काम किया है, तो आपको पता होगा कि वास्तव में ऊष्मा प्रदान करने में नियंत्रण बहुत महत्वपूर्ण है। आप चाहते हैं कि कोटिंग पूरी तरह से सूख जाए, लेकिन आप नहीं चाहते कि धातु का सतही हिस्सा जल जाए। यहीं पर हमारी भूमिका शुरू होती है। हम “सटीक थर्मोडायनामिक्स” पर ध्यान देते हैं… यानी हम यह सुनिश्चित करते हैं कि ऊष्मा धातु की हर सतह पर ठीक उसी तरह पहुँचे, जैसा कि आवश्यक है। हमारे प्रमाणित आईआर लैंप ऐसा ही काम करते हैं।
ऊष्मा-घनत्व क्यों महत्वपूर्ण है?
हमारे लैंप उच्च-तीव्रता वाले शॉर्टवेव विकिरण का उपयोग करते हैं। इससे सतह को गर्म करने के बजाय, ऊर्जा कोटिंग के नीचे से होकर धातु को अंदर से गर्म करती है। वॉटेज एवं वोल्टेज को समायोजित करके आप ऊष्मा-घनत्व को नियंत्रित कर सकते हैं। यदि आप उच्च-वॉटेज वाले लैंपों का उपयोग करते हैं, तो उत्पादन समय कम हो जाता है। लेकिन ध्यान रखें कि आपका पावर सप्लाई सिस्टम ऐसे उच्च भार को संभाल सके। कोई भी व्यक्ति शिफ्ट के दौरान फ्यूज फटने की स्थिति को पसंद नहीं करता।
वास्तविक दुनिया के लिए डिज़ाइन किए गए लैंप
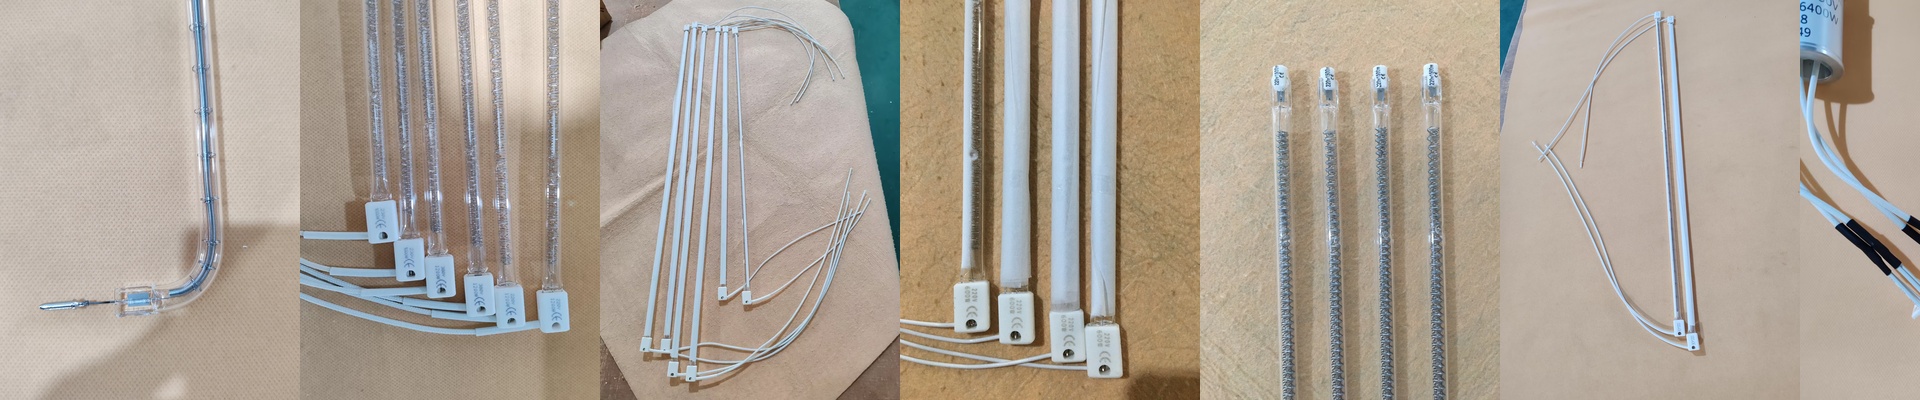
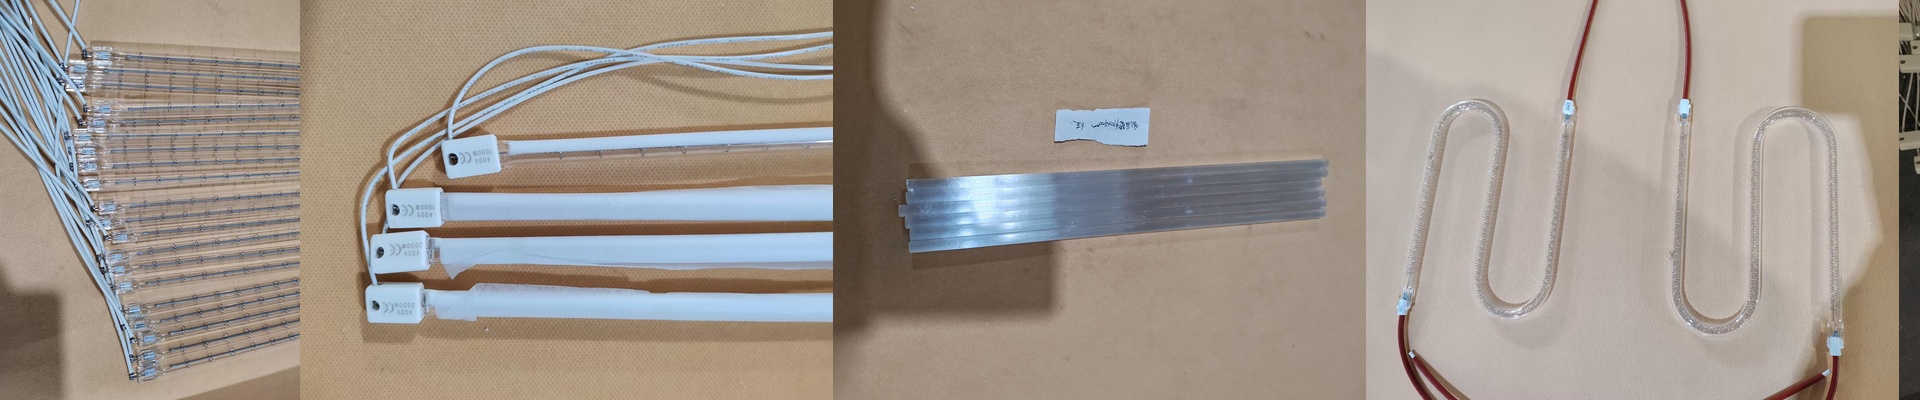
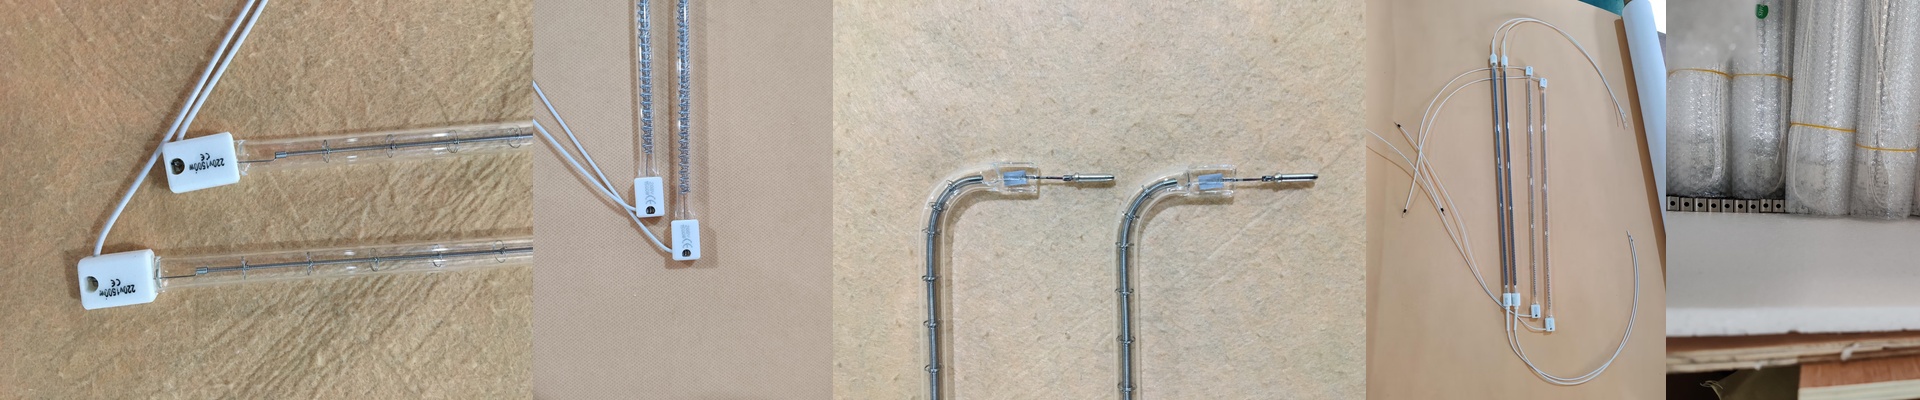
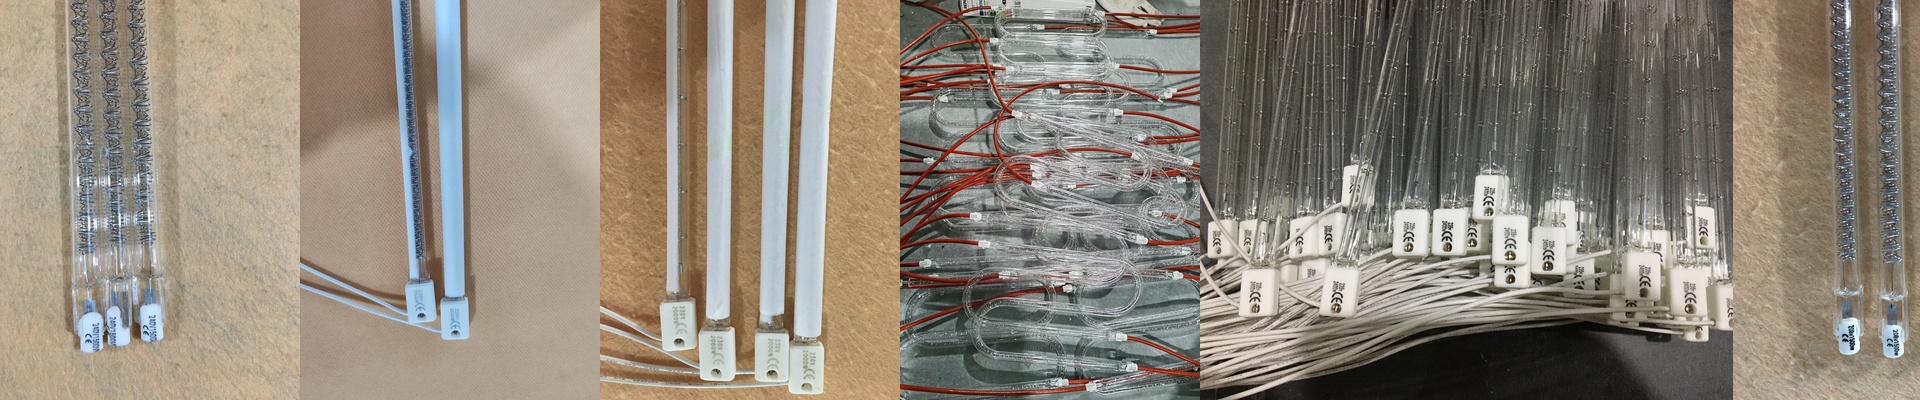
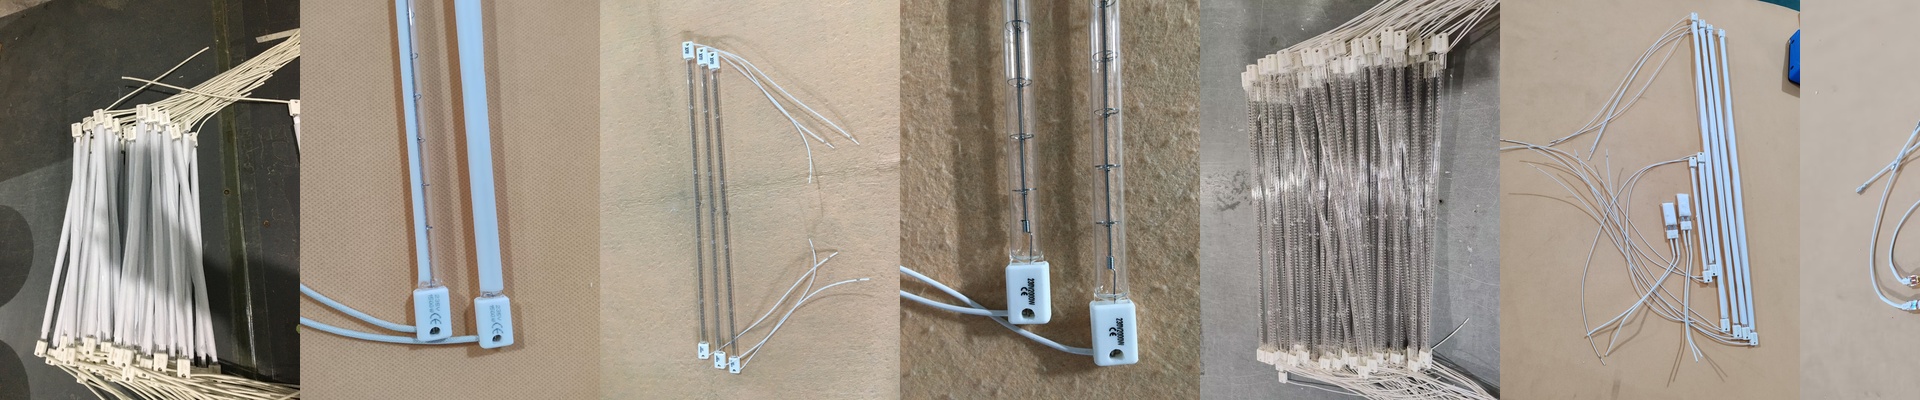
हम उच्च-गुणवत्ता वाले क्वार्ट्ज ग्लास एवं विशेष फिलामेंटों का उपयोग करते हैं, ताकि ऊर्जा सही दिशा में ही जाए। चूँकि ये लैंप प्रमाणित हैं, इसलिए ट्यूब के एक सिरे से दूसरे सिरे तक ऊर्जा का वितरण समान ही रहता है। हम मानक कनेक्टरों का भी उपयोग करते हैं; इसलिए इन्हें आसानी से बदला जा सकता है। लेकिन इन्हें अपनी मशीनों में लगाने से पहले ध्यान रखें कि रिफ्लेक्टर साफ हों। यदि रिफ्लेक्टर गंदे या खराब हों, तो कोटिंग की दक्षता कम हो जाती है, एवं धातु का तापमान भी बढ़ सकता है। इन्हें हमेशा साफ रखें।
कारखाने में इन लैंपों का उपयोग
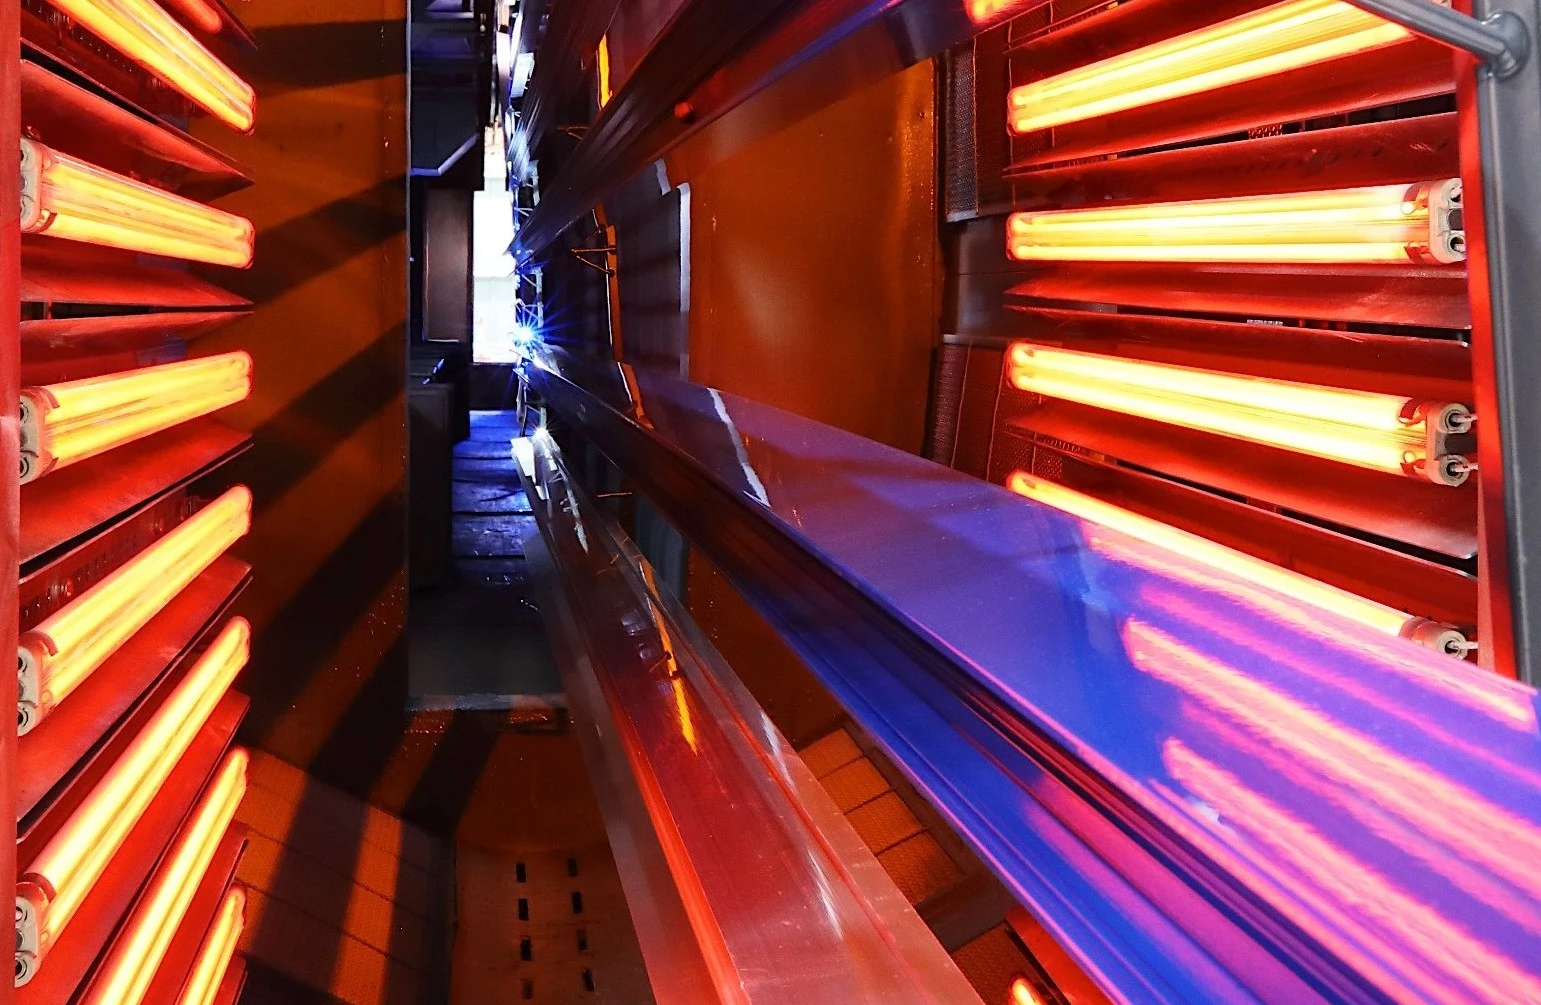
सबसे अच्छी बात यह है कि अब आपको कन्वेक्शन ओवनों के गर्म होने का इंतज़ार नहीं करना पड़ेगा। लैंप चालू होते ही ऊष्मा प्राप्त हो जाती है। यह पाउडर कोटिंग या तरल रंगों के लिए बहुत ही उपयोगी है… क्योंकि ऐसी स्थितियों में “फ्लैश-ऑफ” समय बहुत कम होता है। हमने पाया कि जब आईआर लैंपों का उपयोग सही तरीके से किया जाता है, तो “ऑरेंज-पील” जैसे दोष दूर हो जाते हैं, एवं कोटिंग ठीक से चिपक जाती है। एक बात ध्यान में रखें: जितनी जल्दी कोटिंग सूखे, उतना ही अधिक दबाव कोटिंग पर पड़ता है। इसलिए लैंप की तीव्रता एवं मशीन की गति के बीच संतुलन बनाना आवश्यक है… ताकि कोई थर्मल शॉक न हो।